
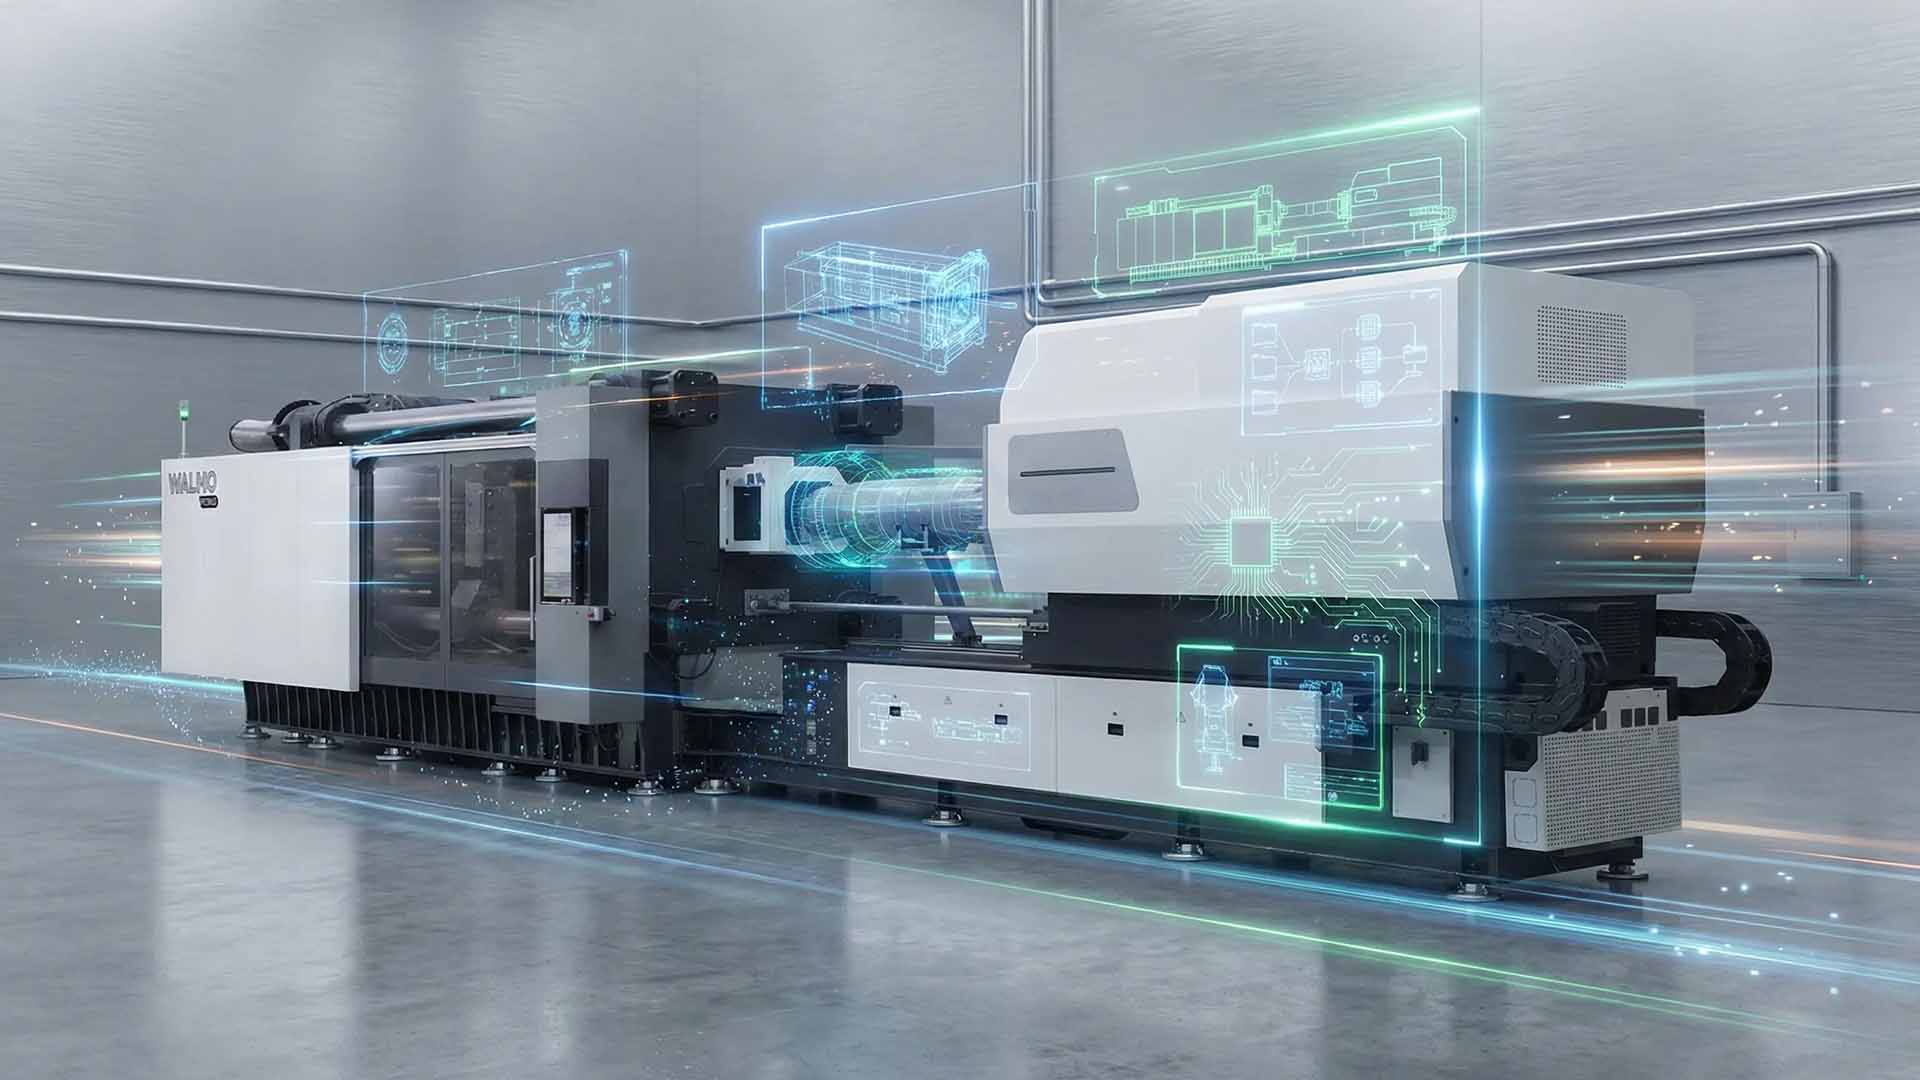
Plastik enjeksiyon kalıplama, endüstriyel üretimde en yaygın kullanılan yöntemlerden biri olmasına rağmen, enerji tüketimi açısından en yoğun süreçlerden biridir. Elektrik maliyetlerinin artması ve sürdürülebilirlik odaklı “yeşil üretim” anlayışının önem kazanmasıyla birlikte, enjeksiyon işletmelerinde enerji verimliliği kritik bir rekabet avantajına dönüşmüştür.
Süreç kalitesinden ve üretim hızından ödün vermeden enerji tüketimini ve karbon ayak izini düşürmenin 5 etkili yolu:
- Hidrolik Sistemleri Tam Elektrikli veya Hibrit Makineler ile Değiştirmek
Geleneksel hidrolik enjeksiyon makineleri, hidrolik pompanın sürekli çalışması nedeniyle ciddi miktarda boşa enerji tüketir.
- Servomotor & Servo-Hidrolik Dönüşümü: Mevcut hidrolik hatlarda sabit debili pompalar yerine servomotor sürücülü değişken debili pompalar kullanmak, bekleme (soğutma) sürelerindeki enerji kaybını sıfıra yaklaştırır ve %30 ile %50 arasında tasarruf sağlar.
- Tam Elektrikli Makineler: Hareketlerin servo motorlarla doğrudan kontrol edildiği tam elektrikli makineler, enerjiyi yalnızca hareket anında tüketir. Yüksek hassasiyet ve kısa çevrim sürelerinin yanı sıra hidrolik soğutma yükünü ortadan kaldırarak %50-%70’e varan enerji tasarrufu sunar.
- Kovan Yalıtımı ve İleri Isıtma Teknolojilerini Kullanmak
Plastik ham maddenin eritildiği kovan (rezistans) bölgesi, makinedeki en büyük ısı enerjisi tüketicilerinden biridir. Yetersiz yalıtılmış kovanlar, ısının önemli bir kısmını ortama yayarak hem enerji israfına yol açar hem de fabrika içi iklimlendirme yükünü artırır.
- Yalıtım Ceketleri (Termal Isı Ceketleri): Rezistansların üzerine takılan özel yalıtım ceketleri, kovan ısısının dışarı kaçmasını engeller. Bu düşük maliyetli uygulama, kovan ısıtma enerjisinde %25 ila %40 oranında doğrudan tasarruf sağlar.
- İndüksiyonlu Isıtma: Geleneksel rezistanslar yerine indüksiyon esaslı ısıtma sistemlerine geçmek, ısının doğrudan metal kovan içinde üretilmesini sağlayarak ısınma sürelerini kısaltır ve verimliliği artırır.
- Hammadde Kurutma ve Hazırlık Süreçlerini Optimize Etmek
Hammadde kurutma işlemi, plastik enjeksiyon tesislerindeki toplam elektrik tüketiminin yaklaşık %15-%20’sinden sorumludur. Mühendislik plastiklerinin (PET, PA, PC vb.) nemden arındırılması sırasında yapılan hatalar büyük enerji kayıplarına neden olur.
- Kurutucu Teknolojisi: Sıcak havalı standart kurutucular yerine, nem alma çiğ noktası (dew point) kontrollü desikant (nem alıcılı) veya vakumlu kurutma sistemlerine geçilmesi enerji ihtiyacını %50’ye kadar azaltır.
- Akıllı Kurutma Kontrolü: Kurutucu tankının kapasitesini makinenin anlık ham madde tüketim hızına göre otomatik ayarlayan akıllı kontrolörler, ham maddenin aşırı kurutulmasını ve gereksiz ısıtılmasını önler.
- Soğutma ve Çiller Sistemlerinde Verimlilik Sağlamak
Enjeksiyon çevrim süresinin ortalama %60-%70’ini soğutma aşaması oluşturur. Kalıp ve makine soğutmasında kullanılan çiller (chiller) ve soğutma kuleleri yüksek enerji çeker.
- Serbest Soğutma (Free-Cooling): Özellikle kış ve geçiş mevsimlerinde, dış ortam sıcaklığı düşükken çiller kompresörlerini devre dışı bırakıp dış havanın soğukluğundan yararlanan free-cooling sistemleri kullanılmalıdır.
- Değişken Debili Pompa ve Doğru Sıcaklık: Kalıp şartlandırıcılarında ve soğutma pompalarında inverter (VFD) kullanımı, su debisini ihtiyaca göre ayarlayarak gereksiz pompalama gücü tüketimini engeller. Kalıp sıcaklığının gereğinden düşük tutulmaması da çiller üzerindeki yükü hafifletir.
- Proses Parametrelerini ve Çevrim Sürelerini Optimize Etmek
Yazılım ve proses optimize çalışmaları, herhangi bir yatırım maliyeti gerektirmeden hızlıca enerji tasarrufu sağlayan yöntemlerin başında gelir.
- Baskı ve Tutma Basınçlarının Düzeltilmesi: Parça kalitesini etkilemeyen en düşük tutma basıncı ve süresi belirlenmelidir. Gereksiz yüksek basınçlar, hidrolik ve elektrik sistemlerine fazla yük bindirir.
- Kalıp Tasarımı ve Yolluk Sistemleri: Sıcak yolluk (hot runner) sistemlerinin tercih edilmesi, soğuk yollukların tekrar eritilmesi için harcanan enerjiyi ortadan kaldırır. Ayrıca kalıplarda konformal soğutma kanallarının (parça formuna paralel soğutma hattı) kullanılması, soğutma süresini ve dolayısıyla toplam çevrim süresini belirgin şekilde kısaltarak parça başına düşen enerji tüketimini düşürür.
Sonuç:
Plastik enjeksiyon üretiminde enerji tasarrufu; makine parkı modernizasyonundan kovan yalıtımına, proses optimizasyonundan yardımcı ekipman verimliliğine kadar bütünsel bir yaklaşım gerektirir. Küçük dokunuşlarla başlatılacak yalıtım ve parametre ayarları hızlı geri dönüş sağlarken, uzun vadeli elektrikli makine yatırımları işletmenin sürdürülebilirliğini ve birim parça maliyetlerindeki rekabet gücünü güvence altına alacaktır.