
Enjeksiyon kalıplama, karmaşık geometrilere sahip plastik parçaların yüksek hassasiyetle ve seri halde üretilmesini sağlayan temel imalat yöntemlerinden biridir. Üretim sürecindeki tekrarlanabilirlik ve hedeflenen ürün kalitesinin elde edilmesi; mekanik değişkenler, süreç değişkenleri, kalıp ısıl dengesi ve kenetleme mekanizmaları arasındaki hassas dengeye bağlıdır. Bu çalışmada, enjeksiyon kalıplama makinelerindeki süreç dinamikleri incelenmiş; kalıp duvarı sıcaklığı ve kenetleme/kilitleme kuvvetlerinin nihai ürünün fiziksel, mekanik ve boyutsal özelliklerine etkileri analiz edilmiştir. Ayrıca, süreç stabilitesinin sağlanmasında kapalı çevrim (closed-loop) sıcaklık kontrol sistemlerinin önemi vurgulanmıştır.
- Giriş
Plastik enjeksiyon kalıplama endüstrisinde optimum üretim şartlarının yakalanması, yalnızca makine parametrelerinin ayarlanmasıyla sınırlı değildir. Kalıplanan ürünlerin hedeflenen kalite standartlarını karşılayabilmesi; ham maddenin moleküler yapısından kalıp içi termodinamik değişimlere kadar uzanan geniş bir değişken grubunun kontrol altına alınmasını gerektirir.
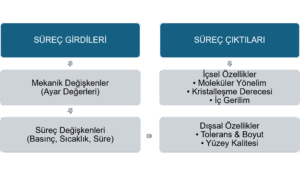
Enjeksiyon kalıplama sürecindeki parametreler temelde makine odaklı (mekanik) ve süreç odaklı (proses) olmak üzere iki kategoride ele alınır. Sürecin başarısı, makineden bağımsız olan süreç değişkenlerinin kararlı bir şekilde tekrarlanabilmesine ve kalıp içerisindeki ısıl ile mekanik dengelerin doğru yönetilmesine dayanmaktadır.
- Enjeksiyon Kalıplama Sürecindeki Parametre Hiyerarşisi
2.1. Mekanik ve Süreç Değişkenleri
Mekanik değişkenler, istenen ürün özelliklerini elde etmek amacıyla makine kontrol ünitesine girilen ayar değerleridir. Ancak mekanik değişkenlerin doğrudan bir başka makineye veya farklı ürün yapılarına birebir aktarılması mümkün değildir. Makine üzerindeki vida, vida ucu ve hidrolik bileşenlerde zamanla meydana gelen aşınmalar, bu ayarların çıktılarını değiştirir.
Süreç değişkenleri ise eriyik malzemenin basınç, sıcaklık ve süre değerleri ile kalıp boşluğundaki metal duvar sıcaklığını kapsar. Makineden bağımsız olan bu değişkenler, üretim şartları başka bir tesise veya makineye aktarılsa dahi ürün kalitesinin korunmasını sağlayan temel faktörlerdir. Aynı nitelikte ürün eldesi, süreç değişkenlerinin tekrarlanabilirliğine bağlıdır.
2.2. Ürün Nitelikleri ve Süreç İzleme
Üretilen parçanın nitelikleri iki ana başlık altında toplanır:
- İçsel Özellikler: Ham maddenin moleküler ağırlığı, yönlenmesi, katkı maddelerinin dağılımı, iç gerilim ve kristalleşme derecesi gibi yapısal özellikleri kapsar.
- Dışsal Özellikler: Boyutsal toleranslar, geometri, yüzey pürüzsüzlüğü, mekanik dayanım, optik ve elektriksel işlevsellikleri kapsar.
Sıcaklık ve viskozite dalgalanmaları, dozaj sapmaları veya vida ucu hareket hataları süreç verileriyle kaydedilerek ürün kalitesinin sürekliliği güvence altına alınır.
- Enjeksiyon Kalıbında Isıl Denge ve Sıcaklık Kontrolü
3.1. Kalıp İçi Isıl Geçişler
Termoplastik enjeksiyonunda erimiş polimerin biçimlendirilebilmesi için kalıp içerisinde sürekli bir ısı transferi gerçekleşir. Bu süreçteki temel ısıl geçişler şunlardır:
- Kalıp ile çevre ortam arasındaki ısı transferi (ışınım, iletim, taşınım),
- Kalıba giren erimiş polimerin taşıdığı ısı miktarı,
- Şartlandırma sistemindeki soğutucu akışkan vasıtasıyla transfer edilen ısı.
3.2. Kalıp Duvarı Sıcaklığının Ürün Kalitesine Etkisi
Kalıp boşluğu yüzey sıcaklığının artırılması veya düşürülmesi, plastik malzemenin mikro yapısını ve makro ölçekteki performansını doğrudan etkiler.
- Sıcaklık Artışının Olumlu Etkileri: Kristalleşme derecesi ve homojenlik artar, iç gerilimler ve moleküler yönelim azalır, üründeki deformasyon/eğilme miktarı düşer ve kalıp detaylarının kopyalama başarısı iyileşir.
- Sıcaklık Artışının Olumsuz Etkileri: Soğuma süresi uzar (yaklaşık her 1°C artış için %2) ve kalıplama büzülmesi yükselir.
Bölgesel sıcaklık sapmaları ürün üzerinde dengesiz büzülmelere ve aşırı iç gerilimlere yol açacağından, kalıp yüzeyinde homojen bir sıcaklık dağılımı sağlanmalıdır.
3.3. Kapalı Çevrim (Closed-Loop) Soğutma Sistemleri
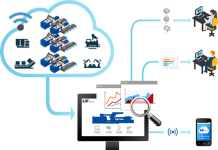
Geleneksel manuel ayarlı sıcaklık kontrolörleri; hat basıncı dalgalanmaları, soğutucu akışkan sıcaklık değişimleri ve kanallardaki kireç/tortu birikintileri nedeniyle süreç kararsızlığına sebep olur. Bu olumsuzlukları engellemek amacıyla, kalıp sıcaklığının termokupl ile anlık olarak ölçüldüğü ve akış kontrol vanalarının kapalı çevrim mantığıyla yönetildiği “micro-temp” gibi gelişmiş soğutma sistemleri tercih edilmelidir.
- Kenetleme ve Kilitleme Kuvvetlerinin Analizi
4.1. Kuvvet Tanımları ve Mekaniği
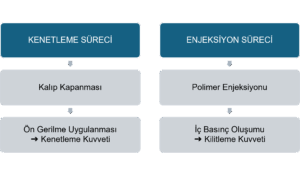
- Kenetleme Kuvveti: Kalıp kapanıp enjeksiyon başlamadan önce makine gövdesine (kolonlu veya kolonsuz) uygulanan ön gerilme kuvvetlerinin toplamıdır.
- Kilitleme Kuvveti: Enjeksiyon sırasında eriyik malzemenin oluşturduğu basınçla makine gövdesine etki eden maksimum kuvvettir.
Bu kuvvetler; kalıp içi ortalama basınç ve parçanın izdüşüm alanı dikkate alınarak hesaplanır. Kalıbın mekanik rijitliği ve uygulanan kuvvetler, enjeksiyon esnasında gerçekleşecek mikro esnemeleri ve boyutsal kararlılığı doğrudan belirler.
4.2. Kenetleme Kuvveti Artışının Sonuçları
Kenetleme kuvvetinin artırılması kalıp ve ürün üzerinde hem olumlu hem olumsuz etkiler doğurur:
| Etki Alanı | Kenetleme Kuvveti Artışının Etkisi |
| Boyutsal Kararlılık | Üründeki boyutsal sapmalar ve parça boyutlarındaki değişim azalır. |
| Kalıp Sağlığı | Çapak oluşumu engellenerek çapak kaynaklı kalıp ezilmeleri/hasarları önlenir. |
| Gaz Tahliyesi | Kalıp boşluğundaki havalandırma zorlaşır, gaz sıkışması riski artar. |
| Mekanik Aşınma | Mafsallı (toggle) sistemlerde bağlantı elemanlarının aşınması hızlanır. |
| Enerji Tüketimi | Hidrolik sistemlerin kilitlenmesi için gereken enerji miktarı artar. |
4.3. Kalıntı Kilitleme Kuvveti ve Ölçüm Yöntemleri
Aşırı dolumun ve kalıp hasarlarının önüne geçebilmek için üretim sırasında kalıp ayrılma yüzeyindeki kalıntı kilitleme kuvveti, toplam kilitleme kuvvetinin en az %10’u seviyesinde tutulmalıdır. Kalıp denemelerinin ilk aşamalarında bu oranın yüksek tutulması süreç güvenliği açısından kritiktir.
Kilitleme kuvvetinin ölçümü makine tipine göre değişiklik gösterir:
- Mafsallı (Toggle) Makineler: Kolon esnemeleri (tie-bar strain) ve kapalı döngü kalıp kalınlığı ayarı üzerinden,
- Hidrolik Makineler: Doğrudan sistemdeki hidrolik basınç değerleri üzerinden hesaplanır.
- Sonuç
Enjeksiyon kalıplama prosesinde maksimum verimlilik ve parça kalitesi, makine ayarlarından ziyade süreç değişkenlerinin tekrarlanabilir şekilde kontrol altında tutulmasıyla mümkündür. Kalıp duvarı sıcaklığının hassas kapalı çevrim sistemleriyle denetlenmesi, ürünün mekanik ve optik kusurlarını minimize ederken; kenetleme ve kilitleme kuvvetlerinin doğru optimize edilmesi, çapak oluşumunu engelleyip kalıp ve makine ömrünü uzatır.
Süreç verilerinin anlık olarak izlenmesi, ölçülmesi ve analiz edilmesi; modern plastik enjeksiyon imalatında sıfır hataya yakın bir kalitenin yakalanmasında temel gerekliliktir.